
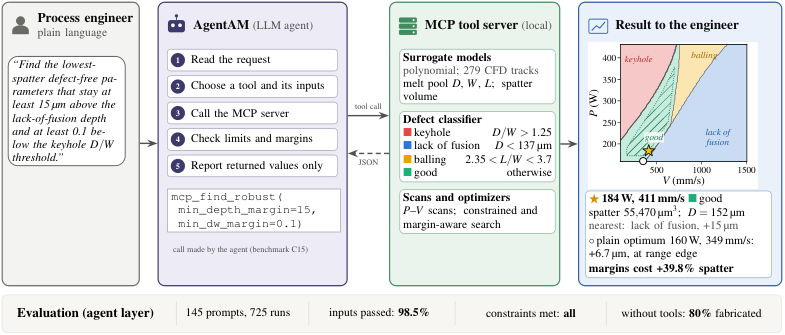
激光粉末床熔融(LPBF)的工艺窗口,通常靠实验或流体仿真一点点试出来。模型其实早就有了:用 279 条单道 CFD 仿真训练的多项式代理模型,能在训练覆盖的功率与速度范围内预测熔池尺寸与飞溅量。问题是这些模型躺在论文里,工程师要用就得会写代码、懂每个模型的输入单位与有效区间。AgentAM 做的事很朴素:把这些代理模型包成 MCP 工具,让工艺工程师用自然语言查询、扫描与寻优。
代理模型:93.4% 的缺陷区判定一致率
代理模型在测试数据上对熔池尺寸的拟合 R² 不低于 0.95,对飞溅体积的 R² 为 0.83。只有尺寸还不够,作者用几何判据把每个功率与速度点归入四类缺陷区:匙孔、未熔合、球化、稳定。交叉验证下,判据给出的缺陷区与仿真几何得到的缺陷区在 93.4% 的熔道上一致。这样一来,工艺图不再是一张需要专家解读的等高线图,而是可以被程序查询的结构化结果。
三个工具与一条边界
智能体通过 MCP 调用三类能力:单点预测、工艺窗口扫描、带约束的优化。它要自己选工具、填参数,并把返回结果组织成回答。文章还报告了一个容易被忽略的发现:最小飞溅的最优点,常常落在距未熔合边界 10 微米以内的位置,看上去漂亮,实则贴着悬崖。带边距的优化器会把最优点推离所有阈值,在假设 2% 工艺漂移时,把“仍判为合格”的估计概率从 0.94 提到 1.00;若再叠加交叉验证的几何残差,则从 0.72 提到 0.91。
另一个工程细节是数据量:约 40 到 50 个分布良好的仿真点,就足以复现缺陷图。对动辄数小时一条轨迹的 CFD 来说,这个数量级决定了方法能不能真的进车间。
评测:725 次运行与 80% 的凭空捏造
作者构建了 145 条提示的基准,与直接调用工具的结果对照,另加 8 条边距优化提示共 40 次运行。主基准 725 次运行中,解析类提示有 98.5% 正确传入预期输入;65 次可行优化全部满足给定约束,与暴力搜索最优解的中位差距为 1.0%。更值得记住的是反面对照:同一个模型在不给工具时,80% 的运行会编造工具调用或模型输出,90% 的请求给出了没有依据的预测,即使系统提示保持中立。客户端加一道答案守卫后,所有编造的工具调用都被拦下,29 条合法的无工具回答中没有误报;但在中立提示下,它对“无依据回答”的覆盖仍然有限。
可迁移的三点
第一,数值必须来自工具,不能来自模型——这句话在这篇论文里有量化证据,而不是口号。第二,工具之外还要有守卫,检查调用是否真实发生、参数是否越界,成本远低于一次错误的下发。第三,把优化目标从“最优点”改成“带边距的稳点”,是工艺智能体与实验室脚本的区别:车间要的不是纸面最优,而是漂移之下仍然合格。
资料来源:AgentAM: An AI Agent for Spatter- and Defect-Aware Process Optimization in Laser Powder Bed Fusion — arXiv(2026-11)。本文为技术要点整理/编译,非原文全文。