

船厂船舱夏天能到60摄氏度,焊工穿着石棉服进去作业;焊球罐时工件表面要加热到180甚至200度;电弧光会导致电光性眼炎、白内障,锰钢焊接释放的锰蒸汽有毒。与恶劣环境对应的,是人手在快速消失:焊工以每年约10万人速度退休,人社部2026年数据显示全国焊工缺口超过300万人,建筑业技术工人平均年龄已达55岁,35岁以下焊工占比不到15%。而需求在涨——2026年一季度中国造船业新接订单5953万载重吨,同比增长195.2%,全球占比84.9%。
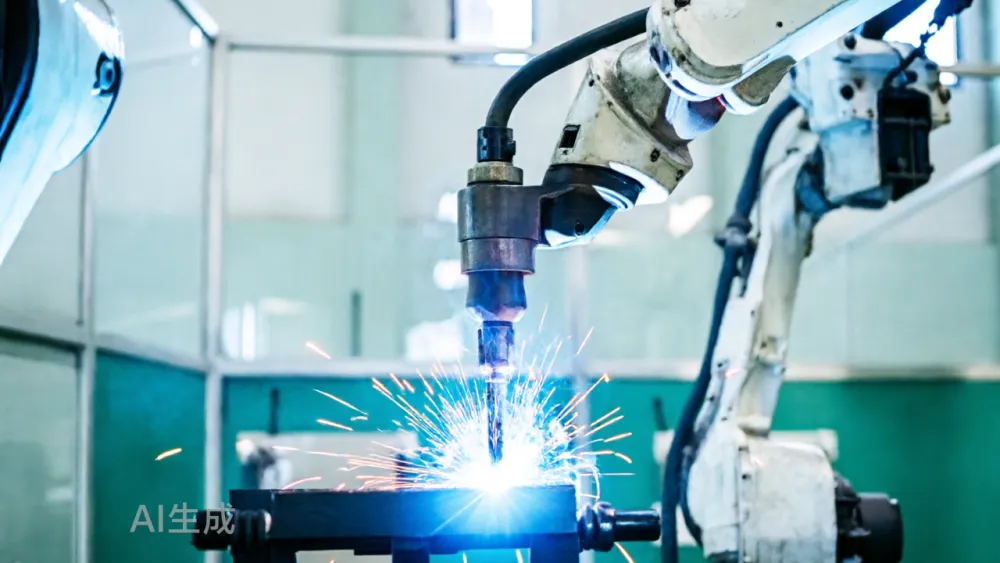
传统焊接机器人缺的不是关节,是判断
市面上大部分焊接机器人仍是示教再现设备:工程师拿示教器一笔一画教轨迹,机器人重复执行。工件放偏一点、焊缝位置变了,它照原轨迹焊,焊偏就是废品;产品一换款,程序全部作废。更麻烦的是能教机器人的人也在变少——既要懂编程、懂工艺,又要懂设备的复合型人才,比焊工还稀缺,几十万的设备因没人会编程而吃灰并不少见。
博清科技选择给机器人装“大脑”。其际銮大模型的技术内核是一套自主构建的百万级焊接知识图谱与千万级元数据训练体系:几十年积累的焊接理论、工艺参数与实操数据,碳钢、不锈钢、钛合金等95%以上大类金属材料的焊接参数,以及超过3000万组真实工业焊接作业数据,都被组织进模型。机器人系统同时实时采集电流、电压、熔池形态等13类作业参数,让现场数据反哺模型。
本体、视觉与工艺大脑的三段闭环
在博清的定义里,具身智能不是把AI叠加到焊机上。机器人本体是物理执行载体,能在船舶、储罐、管道、钢结构等大型结构件表面吸附、爬行并完成焊接;智能视觉传感器是“眼睛”,识别焊缝位置,感知坡口、间隙、错边等现场变化;际銮大模型与智能焊接分析系统构成工艺大脑和神经系统。三者配合,形成“感知—理解—决策—执行—反馈优化”的闭环。
他们给焊接智能化分了L1到L5五级:L1编程示教,L2自动焊接,L3有条件智能焊接——在特定工况下自动完成任务、自动调取工艺参数、自动生成焊接轨迹。博清称在典型工业场景已实现L3,实验室场景在工件随机变化条件下可自适应匹配工艺,接近L4;L5则是能听懂“把那儿给我焊了”这类指令,自己找位置、规划并完成。
可量化的收益与工艺开发方式的变化
据博清科技副总经理兼CTO韩冬介绍,际銮大模型可将焊接工艺开发周期缩短60%,综合生产成本降低40%以上。传统工艺研发要从零间隙开始,1毫米、2毫米、3毫米、4毫米逐档试,几十上百次才找到最优解;现在输入基础信息,模型先给一个工艺方案,工程师在此基础上微调验证,把试错范围大幅收窄。成本侧的逻辑也直接:高级焊工月薪三万以上,培养一个合格高级焊工要三到五年,期间材料与培训成本可能达几百万元;机器人操作工培训几周到一个月即可上岗,一人可同时操控多台设备。
L3到L4的鸿沟在装配精度
焊接不是孤立工序,前面还有组对与装配。工件精度越高,自动化越容易发挥;现实是很多场景做不到高精度装配,大船组对到最后,前面积累的误差都集中到一条焊缝上——在这种条件下仍要焊出合格产品,才是智能化的核心难题。
数据也是硬门槛。焊接是否合格,往往要焊后做超声波、磁粉甚至射线检测,再把结果回溯到焊接过程数据做对齐;这个过程慢,多数产线也不可能焊完一条焊缝就停下来等检测。加上行业数字化基础薄弱,历史工艺多靠口口相传,博清只能从底层重新设计“该采什么数据”,再开发软件去采集与结构化存储。正因采集与标注门槛高,这部分数据资产反而成了护城河。
产业侧的参照也很冷静:博世中国战略副总裁刘敏提到,工业场景需要节拍压进6秒、准确率做到99%以上,达不到这些数字工厂不会买单。焊接恰好卡在“能用到可用”的鸿沟中间——需求刚性,但物理化学过程复杂。以一台焊接机器人替代2.5名焊工测算,潜在市场约140万台;造船、石油石化、轨道交通、核电四大行业每年建设投资约4万亿元。
资料来源:工业具身智能已经进厂发挥价值了丨ToB产业观察 — 钛媒体(2026-08-05)。本文为技术要点整理,非原文全文。