
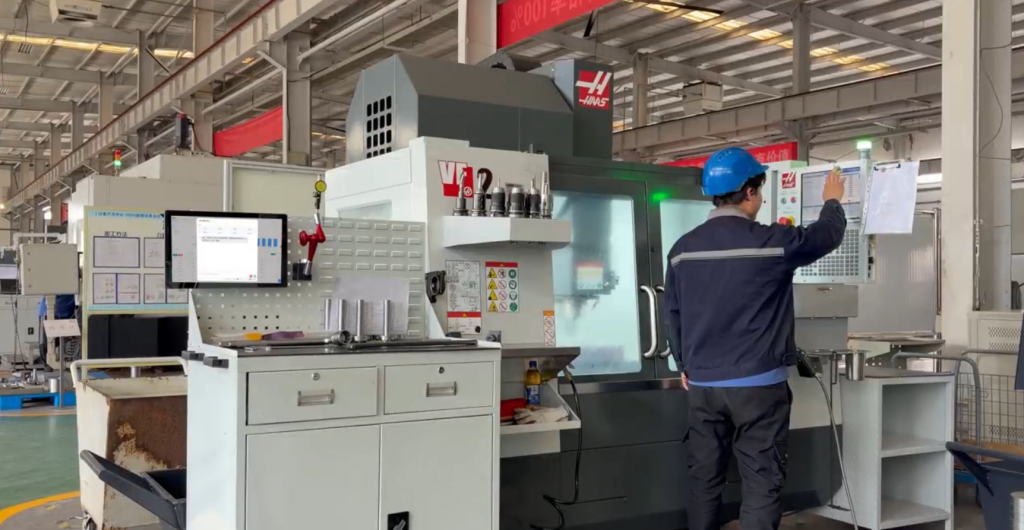
在潍柴、山推的零部件加工车间里,上百台数控机床同时运转,却看不到调度员来回奔走。操作工对着耳机说一句”三件工件加工完成”,系统自动报工、更新排产;刀具临近寿命,物料工装提前配送到位;机床突发故障,平台在分钟级重算最优方案。这套覆盖机床、物料、人员、刀具全要素的系统,是力鼎智能自研的”机加大管家”柔性生产控制系统——它定位不是单机数控软件,而是覆盖整座车间的调度层。
离散车间的三笔浪费
机械加工早已告别单品种大批量,定制化订单激增、工序分散、突发状况多成为常态。传统车间靠人工经验统筹,上百台机床与海量工装物料仅凭人脑难以全盘把控;产品频繁换型要更换工装、调试刀具,品类越多,无效等待损耗越大。离散制造工序没有固定先后顺序,工件在多台设备间流转,设备故障、物料延期、人员缺岗随时打乱计划,人工制定的静态排产一旦出现异常便全盘失效。
更具体的问题有三个:排产脱离现场、异常处置滞后、生产数据严重延迟。不少工厂下班统一报工,上午暴露的产能瓶颈只能次日整改;刀具损耗靠肉眼判断,报废后再申领校准,机床频繁空等。按研发负责人的说法,机床是高价值资产,闲置就是折旧损耗。
三层结构:资源建模、调度算法、语音交互
系统的底层是全域生产资源数字化建模:把机床、刀具、工装、物料、数控程序、人员技能转化为可联动运算的数字模型,划定设备产能上限、物料约束与工序流转规则。与通用软件厂商不同,团队深耕金属切削,把一线老师傅的实操经验融入模型,试图还原设备的真实加工能力,而不是停留在标称参数;模型兼容多品牌机床,打通刀具寿命、BOM 与数控程序数据。
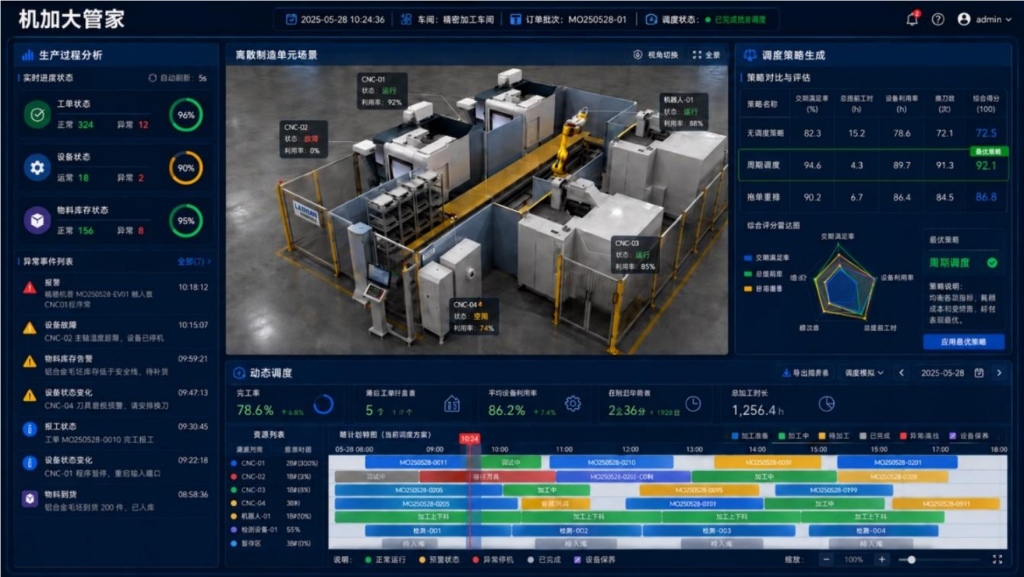
中间层是调度内核。系统搭建排产、工艺、物料、质量等八大专业智能体,各自完成细分运算,再由多模态工业大模型统一协同,兼顾静态预排与动态实时调整。正常工况下,结合产能、交期、换型时长推演最优计划;一旦感知设备故障、物料延误、刀具损耗等变量,分钟级重新生成方案。
两个场景能说明分工方式。刀具管理上,系统实时测算刀具剩余加工寿命,预判耗材需求,提前向刀具库下发备货指令,配合 AGV 配送预校准刀具,实现换刀零等待——而传统模式是刀具耗尽停机后再申领校准。机床故障时,系统综合测算维修时长与转产换型成本,自主判定等待维修还是分流任务。值得注意的是,这类调度依靠算法推演而非大模型的模糊判断,以保证方案可落地;大模型承担的是理解与协同,不是数值决策。
语音作为人机接口
交互层打造”说、听、看、做”的模式,依托工业语义大模型简化操作。过去完工要离岗到电脑填报工单,数据严重滞后;现在工人用口头反馈产量与异常,系统识别语义后更新台账,并同步预警进度偏差。设备故障、物料短缺等风险主动推送,无需反复查看电子看板。高度自动化产线可直接接收调度指令无人干预运行,精细化工序则靠语音降低操作门槛。配套的工艺大模型还能解析图纸、生成工艺路线,减少重复工作。
落地方式与边界
据企业介绍,该系统已在数十家企业落地,重点覆盖汽车零部件、工程机械、环保装备等金属切削行业,多家客户现场实测对比人工调度,车间综合生产效率提升近 20%。落地分两种模式:面向大型龙头深度共创,先做全车间生产诊断再定制调度方案;面向中小企业标准化快速部署,对接 ERP、MES、WMS,无需大规模产线改造。未来的迭代方向包括压缩排产运算时长、强化工艺自主优化、扩充工艺专家库。
对计划上类似系统的企业,有三点可参考:先做资源建模再谈智能调度,模型不准则算法无效;把确定性计算交给算法、把语义理解交给大模型,别让概率模型做数值决策;从单条产线或单个瓶颈工序切入,比全厂一次性铺开更稳。
资料来源:为工业母机装上“智慧大脑”,力鼎智能“机加大管家”重塑离散制造生产新范式 — 青岛国家高新技术产业开发区管理委员会(2026-08-06)。本文为技术要点整理/编译,非原文全文。